
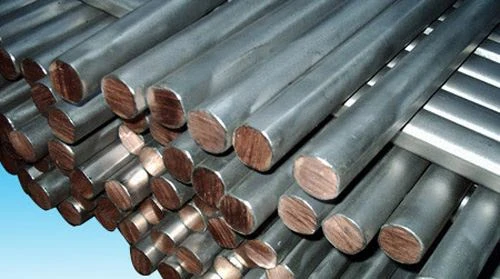
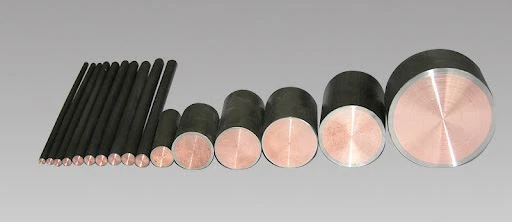
Kaip pagrindinis metalinio anodo komponentas,titano-vario kompozicinis strypas sujungia gerą vario elektrinį laidumą ir stiprų titano atsparumą korozijai, sėkmingai pakeičiant grafito elektrodą ir panaudojant jį pramoninėje gamyboje. Ypač pastaraisiais metais jis buvo naudojamas elektrolitinio vario pramonėje. Nesunku pastebėti, kad titano-vario kompozitinių strypų apdirbimo technologijos optimizavimas ir naujų produktų tyrimai bei kūrimas yra pagrindinė kryptis mūsų įmonei vystytis laiku, prisitaikant prie rinkos ekonomikos. Titanu plakiruoto vario apdirbimo technologijos tobulinimo priemonės dažniausiai dalijasi šiais:
1. Paruoštas ruošinys
Pirmiausia apdorojamas vidinis titano vamzdžio paviršius ir vario strypo išorinis paviršius. Po džiovinimo titanas-varis surenkamas į ruošinį šalto tempimo būsenoje. Kai vienas titano-vario mazgo galas gali sklandžiai įkąsti į formą, įterpiama anglis. Kepkite krosnyje, kad titano vamzdžio ir vario strypo derinys neatsipalaiduotų, tada atlikite šalto tempimo operaciją.
2. Šaltojo traukimo operacija
Prieš šaltą tempimą ant apdoroto titano sluoksnio išorinio paviršiaus buvo užteptas lubrikantas. Dėl tepalo' gero sukibimo, atsparumo gniuždymui ir antifrikcinių savybių, jis gali sutepti ir apsaugoti titano sluoksnį, kad būtų užtikrintas titano sluoksnio vienodumas šalto tempimo metu ir išvengta titano sluoksnio susidarymo. nuo subraižymo ir įtrūkimų.
3. Dėžutės tipo varžinės krosnies šildymas ir šilumos išsaugojimas
Įdėkite titano-vario mazgo ruošinį į dėžės tipo atsparumo krosnį, kad jis pašildytų, ir palaikykite bent 10 minučių, kai pasieks nustatytą temperatūrą.
4. Valcavimo procesas
Gaminant ruošinius į titano ir vario kompozitinius strypus, reikia visiškai išnaudoti titano plastiškumą, sumažinti tarpinį atkaitinimą ir sumažinti valcavimo skaičių. Kadangi karštas valcavimas yra valcavimo procesas, viršijantis metalo rekristalizavimo temperatūrą, metalas turi didesnį plastiškumą ir mažesnį atsparumą deformacijai, todėl naudojant mažesnę energiją galima gauti didesnę plastinę deformaciją.
5. Terminis tiesinimas
Įdėkite titano-vario kompozicinio strypo pusgaminį į tiesinimo mašiną karštam tiesinimui. Kadangi tiesinimo kapitonas neturi gero tiesinimo efekto ant ilgo dydžio strypų, tai daugiausia kompozitinių medžiagų cecho valcavimo srityje: gamybos ritmas greitesnis; karšto tiesinimo įrangos pajėgumo nepakankamumas; plokščių medžiagų apdailos sąlygų apribojimai; plokščių medžiagų terminis apdorojimas.
6. Šaltas tiesinimas
Plokščioms medžiagoms, kurių tiesinimo storis yra mažas, galite pasirinkti įtempimo tiesinimo mašiną, kuri gali ištiesinti plokščias medžiagas mažo storio. Tiesinimo proceso metu plokščias medžiagas smarkiai sulenkia lenkimo ritinėlių grupė, veikiant tempimui, mažesniam nei takumo riba. , Pašalinus tokius defektus kaip įdubimas plokščios medžiagos briaunos bangos viduryje, likusi įdubusi dalis išlyginama išlyginamuoju voleliu. Šio metodo trūkumas yra tai, kad medžiagų nuostoliai yra dideli, o defektai, tokie kaip nukrypimai, yra lengvai atsiradę.
Baoji Taicheng Metal Co., Ltd laikosi rinkos ekonomikos vystymosi tendencijų. Puiki techninė komanda yra mūsų varomoji jėga. Mūsų titano ir vario kompozicinių strypų kokybė yra aukščiausios kokybės. Kaip profesionalus kompozicinių medžiagų gamintojas, galime suteikti jums apritaikyta titano danga coperatoriaus baras, profesionali pardavimų komanda laukia atsakymų į jūsų klausimus. Dėl smulkesnės informacijos kreipkitėsyangchen@bjtcjs.com.


