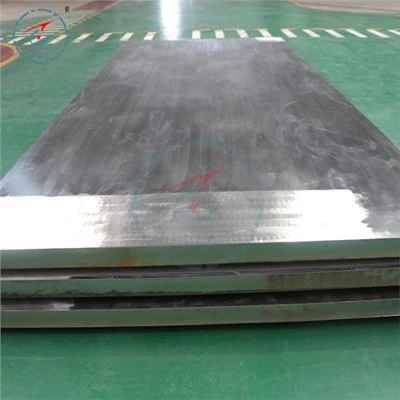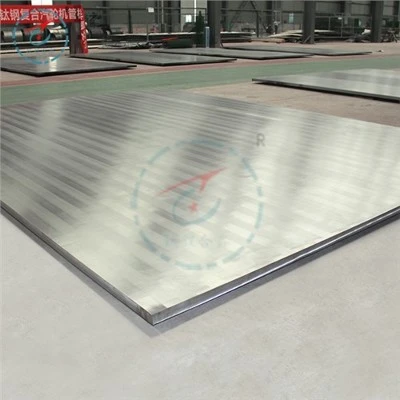


1 Produktų aprašymas
Kai dengimo plokštės (SUS304) storis yra palyginti plonas (popieriuje 3 mm), įkrovos vertė turėtų būti didesnė už teoriškai apskaičiuotą geriausią vertę; Kai dvigubos plokštės (SUS304) storis yra gana storas (tekste 6 mm), įkrovos vertė turėtų būti šiek tiek mažesnė už teorinio skaičiavimo apatinę ribinę vertę. Faktinėje gamyboje SUS304 ir Q345R sprogstamajam apvalkalui, kai apkalos plokštė yra plona (tekste 3 mm), jei pirmenybė teikiama apkalos plokštės sukibimo kokybei, efektas yra labai geras, kai įkrovos storis yra 30 mm; jei pirmenybė teikiama gamybos sąnaudoms, įkrovos storis gali būti 15 mm, taigi gautos apkalos plokštės sukibimo kokybė atitinka ir standartinius reikalavimus: kai apkalos plokštė stora (tekste 6 mm), sukibimo stiprumas gali būti geresnis, kai įkrovos storis yra 25 mm.
2 Sprogstamojo suvirinimo privalumai ir trūkumai
Kaip paviršiaus inžinerijos technologija, SS304 nerūdijančio plieno plakiruota plieno plokštė, kaip paviršiaus inžinerinių medžiagų klasė, turi daug savybių, įskaitant šiuos pranašumus.
(1) Sprogiam suvirinimo procesui keliami maži reikalavimai techninei įrangai. Kompozicinių plokščių sprogstamajam suvirinimui, be labai tikslios įrangos ir vėlesnės priežiūros, reikalingos tik metalo žaliavos, sprogstamieji suvirinimo sprogmenys ir tinkamos vietos.
(2) Sprogstamojo suvirinimo procesas nėra sudėtingas, o atitinkami operatoriai gali eiti pareigas tik po paprasto apmokymo, tvirtai įsisavinę saugos taisykles.
(3) Medžiagos parametrų parinkimas nėra griežtas ir iš esmės gali būti pasirinktas savavališkai leistinoje sprogstamojo suvirinimo technologijos diapazone.
(4) Sprogiamuoju suvirinimu plakiruotų plokščių gamybos mastas gali būti labai didelis, o tokių veiksnių, kaip medžiagos ir laikas, panaudojimo lygis yra labai didelis.
(5) Sprogiųjų suvirintų kompozitinių medžiagų sukibimo stipris yra labai didelis, ir net jei jos bus įvairiai apdorojamos, nebus įtrūkimų ar atsisluoksniavimo, kurie turės įtakos kompozicinių plokščių kokybei.
(6) Sprogstamąjį suvirinimą galima derinti su tradicine apdorojimo technologija. Apdorojus sprogias plakiruotas plokštes, plokščių forma gali būti pakeista nepažeidžiant plakiruotų plokščių kokybės, kad būtų galima pritaikyti praktiniam pramoniniam pritaikymui
(7) Po sprogstamojo suvirinimo tiek žaliavos, tiek kompozicinės plokštės sukietės, o tai padės tam tikru mastu pagerinti medžiagų atsparumą korozijai ir atsparumą dilimui, taip pagerinant medžiagų stiprumą.
(8) Metalu dengtų plokščių gamyba sprogstamojo suvirinimo būdu gali būti ne tik daugiasluoksnė kompozicija, bet ir neapsiriboti tam tikra forma ir stiliumi. Be plokščių kompozicinių plokščių gamybos, ji taip pat gali gaminti kompozicinius vamzdžius, kompozicinius strypus ir kt.
Tobulėjant sprogstamojo suvirinimo technologijai, SS304 nerūdijančio plieno plakiruota plieno plokštė
(9) gaminami ne tik metalinių medžiagų kompozitais. Kontroliuodami proceso parametrus, kai kurie nemetalai, pavyzdžiui, keramika, taip pat gali sudaryti kompozicines medžiagas su metalais sprogstamojo suvirinimo būdu, o tai labai išplečia proceso taikymo sritį.


3Sprogstamojo suvirinimo proceso tyrimo būklė
Yra daug veiksnių, turinčių įtakos sprogstamojo suvirinimo kokybei. Tradiciniame sprogstamojo suvirinimo procese gali būti nustatytas sprogstamojo medžiagos tipas, sprogimo paskirstymo būdas, inicijavimo būdas, dengtos plokštės ir pagrindo plokštės medžiagos savybės ir matmenys, atstumas tarp dengtos plokštės ir pagrindo plokštės bei pamato tipas. visa tai turi įtakos plakiruotos plokštės sukibimo kokybei. Sprogstamojo suvirinimo proceso tyrimams daug darbo nuveikė pirmtakai. Šiuolaikinėje pramonėje didėjant sprogstamojo suvirinimo kompozicinių plokščių paklausai, sprogstamojo suvirinimo proceso tyrimų sritis taip pat tampa vis dažnesnė. Iniciacijos metodus galima apytiksliai suskirstyti į šiuos keturis tipus: centro taško inicijavimas, persiko formos krašto taško inicijavimas ir "T" tipo tiesinės bangos inicijavimas. 14 paveiksle pavaizduoti keturi skirtingi inicijavimo metodai, o iš paveikslo matyti, kad bangų frontai, gauti taikant skirtingus inicijavimo būdus, taip pat yra skirtingi taškinė iniciacija persiko formos briauna taškinė iniciacija T "tipo iniciacija linijinė banga Iniciacija 1.4 pav. Skirtingi sprogstamojo suvirinimo inicijavimo metodai .

1.4 pav. Skirtingi sprogstamojo suvirinimo inicijavimo būdai
(1) Centrinio taško inicijavimas: šio metodo pranašumas yra patogus veikimas. Dengimo plokštės viduryje gali būti santykinai didelė gravitacinės deformacijos sąsajos bangos forma, kuri gali būti simetriškai ir tolygiai paskirstyta sąsajoje. Tačiau šio metodo trūkumas yra labai akivaizdus: dėl iniciacijos centriniame taške šalia centrinio iniciacijos taško yra vertikali susidūrimo zona su nuliniu susidūrimo kampu, kurioje negeneruojamos sąsajos bangos ir nevyksta ryšys. Zonos be bangų dydis yra susijęs su tokiais veiksniais kaip apvalkalo plokštės storis, sprogmens masė, apvalkalo plokštės masės santykis R ir sprogmens detonacijos greitis. Kuo didesnis apkalos plokštės storis, tuo didesnė zona be bangų. Mažo detonacijos greičio sprogmens savaiminio pagreičio procesas nuo detonatoriaus sužadinimo iki stabilios detonacijos yra ilgas, todėl zonos be bangų diapazonas yra didelis. Dalims su skylutėmis viduryje, pvz., flanšams, labai tinka detonacijos centro taškas metodas
Persiko formos krašto taško inicijavimas: šiuo metodu inicijavimo taškas išvedamas iš dengimo plokštės, kad būtų išvengta nesusijungimo, kurį sukelia vertikalus dengimo plokštės ir pagrindo susidūrimas centrinėje srityje, taikant centrinį inicijavimo metodą. Šis metodas yra patogus ir tinkamas sprogstamajam apskritų plakiruotų plokščių suvirinimui. 1.5 paveiksle pavaizduota baigta kompozicinė plokštė, pagaminta persiko formos krašto taško inicijavimo būdu.
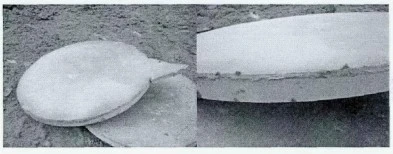
1.5 pav. Užbaigta kompozicinė plokštė, pagaminta persiko formos briaunų pūtimu
(3) "T" tipo inicijavimas: šiuo metodu prie inicijavimo galo pridedama didelio detonacijos greičio sprogstamosios medžiagos arba detonuojančios virvutės juostelė, siekiant pagerinti detonacijos bangos frontą ir sumažinti bangelės fronto kreivumą. Mažo pločio stačiakampėms apdailos plokštėms šis metodas tinka sprogstamajam suvirinimui.
Linijinės bangos inicijavimas: šis metodas gali priversti visus taškus, esančius inicijavimo gale, detonuoti tuo pačiu metu, o tai ne tik pagerina inicijavimo galo suvirinimo kokybę, bet ir sudaro geresnes sąlygas plakiruotos plokštės judėjimui ir susidūrimui su pagrindu. Didelio ploto stačiakampių kompozicinių plokščių sprogstamuoju suvirinimu šiuo inicijavimo metodu galima gauti geresnių rezultatų. Linijinėms bangoms generuoti reikalingas specialus inicijavimo įtaisas, tai yra tiesinių bangų generatorius, kaip parodyta 1.6 pav. Jis gali būti pagamintas gręžiant lygiakraščius trikampius sprogmenis (kaip parodyta 16 paveiksle (a)) arba sujungiant du skirtingų detonacijos greičių sprogmenis (kaip parodyta 1.6 paveiksle (b)).
1.5 pav. Užbaigta kompozicinė plokštė, pagaminta persiko formos kraštų taškiniu pūtimu.

1.6 pav. Linijinių bangų generatorius
Populiarus Žymos: ss304 nerūdijančio plieno plakiruota plieno plokštė, Kinija, gamintojai, tiekėjai, gamykla, pritaikyta, pirkti, kaina, kokybė, citata, kainoraštis, sandėlyje