

1 Produktų aprašymas
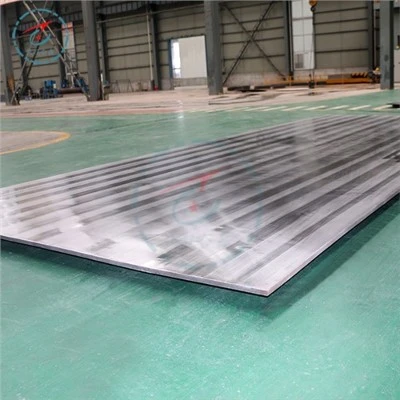
Didėjant įkrovimui, padidės ir bangos ilgis bei amplitudė. Kai įkrovos dydis yra fiksuotas, skirtingų procesų metu gautos sąsajos bangos formos bangos ilgis ir amplitudė pirmiausia padidėja, o paskui mažėja didėjant atstumui tarpSS304 nerūdijančio plieno plakiruota plieno plokštė pramoneiir substratas. Sąsajos sukibimo stiprumas iš pradžių teigiamai koreliuoja su bangos ilgiu ir amplitude, o vėliau tam tikru mastu neigiamai koreliuoja. Kai sąsajos bangos bangos ilgis yra vienodas, kuo mažesnė amplitudė, tuo didesnis sąsajos sukibimo stiprumas. Atstumo įtaka jungties paviršiui yra daug mažesnė nei krūvio svorio. Apkalos plokštės storis (SUS304) yra 3 mm, o 8 mm atstumas yra gera vertė. Įkrovimo svorio skirtumas turi mažai įtakos optimaliai tarpo vertei.
2 Sprogstamojo suvirinimo kūrimas
Pirmą kartą sprogstamąjį suvirinimo metodą pasiūlė L. RCa 1944 m. Atlikdamas sprogstamojo sprogimo bandymą, Carlas nustatė, kad du apvalūs žalvario lakštai, kurių skersmuo buvo apie 1 colio, o storis 0,035 colio, buvo suvirinti. kurį sukėlė detonacijos produktų atliktas darbas. Todėl jis pasiūlė metalo suvirinimo sprogimo ir ultragarso technologija tyrimo temą. Praėjus daugiau nei dešimtmečiui amerikietis V. Philipchukas pirmą kartą pramonės inžinerijoje pristatė sprogstamojo suvirinimo technologiją. Buvusioje Sovietų Sąjungoje, Vokietijoje, Didžiojoje Britanijoje ir kitose šalyse atliekant sistemingus sprogstamojo suvirinimo teorijos ir susijusių technologijų tyrimus, sprogstamojo suvirinimo teorija ir technologija tampa vis brandesnė. Sprogstamojo suvirinimo tyrimai pradėti Kinijoje vėlai, nuo septintojo dešimtmečio.
1968 m. Chen Huojin ir kiti Daliano laivų statyklos darbuotojai sėkmingai išbandė pirmąją sprogmenimis dengtą plokštę Kinijoje. Vėliau Vakarų spalvotųjų metalų institutas atliko sprogstamojo suvirinimo kompozitų paruošimo proceso tyrimus ir gamybą, o Daliano technologijos universiteto Kinijos mokslų akademijos Mechanikos institutas taip pat atliko sprogstamojo suvirinimo smūginės mechanikos tyrimus. medžiagų. Kaip pažangiausia mokslinių tyrimų technologija, sprogstamasis suvirinimas tapo labai svarbiu metalo apdirbimo metodu šiuolaikinėje pramonėje. Pavyzdžiui, specialios įrangos, tokios kaip maišytuvai ir reakcijos bokštai, apdorojimas chemijos gamyklose, jūros vandens gėlinimo įrenginiai jūros vandens gėlinimo gamyklose, superlydiniai, naudojami ginklų vamzdžių vidinėms sienelėms karinėje pramonėje, ir aliuminio dvisluoksnių slėginių vamzdžių įdėklai branduolinei pramonei reikalinga sprogstamoji suvirinimo technologija.


3Narkotikų platinimo būdo tyrimas
Sprogstamasis yra nepakeičiama sprogstamojo suvirinimo dalis, suteikianti reikiamą energiją. Kaip įdėti sprogmenis – labai svarbi problema. Tradicinis sprogmenų išdėstymo būdas yra vienodo storio sprogmenis ant kompozicinės plokštės. Teoriškai po sprogmens susprogdinimo detonacijos banga pradės greitėti ir galiausiai pasieks stabilų detonacijos greitį. Po to, kai detonacijos procesas yra stabilus, sprogimo jėgos veikiama apkrova, skatinanti plakiruotos plokštės judėjimą, taip pat taps stabili, o susidūrimo greitis tarp pagrindo plokštės ir plakiruotos plokštės nepasikeis. Todėl, kai detonacijos banga pasklido tam tikru atstumu, jungiamosios sąsajos tarp plakiruotos plokštės ir pagrindo plokštės bangos forma parodys stabilią amplitudę ir bangos ilgį. Tačiau praktikoje taip nėra. Esant tokio paties storio sprogmenims, net jei detonacijos būsena yra stabili, SS304 nerūdijančio plieno plakiruotos plieno plokštės, skirtos pramonės sąsajai, bangos forma nebus stabili, o amplitudė ir bangos ilgis tik palaipsniui didės detonacijos bangos sklidimo kryptimi. . Analizuojant šį reiškinį manoma, kad tai daugiausia yra detonacinės apkrovos, veikiančios apkalos plokštę, ir stiprios „suvirinamos plokštės“ vibracijos, atsirandančios susidūrus su pagrindine apkalos plokšte, rezultatas. Literatūros tyrimai rodo, kad nevienodo storio paskirstymo būdu gautų kompozicinių plokščių sukibimo kokybė yra geresnė nei tradicinio vienodo storio paskirstymo proceso. Pritaikius nevienodo storio sprogstamosios medžiagos paskirstymo procesą, jis gali veiksmingai užtikrinti, kad detonacijos proceso metu sprogmens veikiama apkrova išliks vienoda ir nepakitusi, kad apmušimo plokštės ir pagrindo susidūrimo greitis būtų stabilus. , kuris gali gerai užkirsti kelią defektams, pvz., ertmėms suvirinimo sąsajoje, atsirandančių dėl didelių plokščių susidūrimo greičio pokyčių, ir labai padeda pagerinti dengimo plokštės ir pagrindo sukibimo kokybę.
4 Įvadas į sprogstamąjį suvirinimo langą
Sprogstamojo suvirinimo atveju pirmiausia reikia išspręsti problemą, kaip teisingai parinkti proceso parametrus, nes sprogstamojo suvirinimo proceso parametrų parinkimas yra labai svarbi grandis, o skirtingi parametrai turi labai didelę įtaką kompozitinių medžiagų savybėms. gaunamas sprogstamojo suvirinimo būdu, kuris yra tiesiogiai susijęs su kompozicinės plokštės sujungimo sąsajos bangos forma ir susijusiomis mechaninėmis savybėmis. Todėl proceso parametrų parinkimo procesas turėtų būti pagrįstas ir apdairus. Paprastai manoma, kad aukštos kokybės sprogstamasis suvirinimas turi atitikti šiuos reikalavimus.
(1) Suvirinimo metu turi būti suformuota grįžtamoji srovė, kad sąsaja savaime išsivalytų ir būtų matomas šviežias paviršius.
(2) Formuoja smulkią ir vienodą banguotą sąsają.
(3) jungimosi sąsaja neatsiranda per lydymosi reiškinį dėl sudėtingo sprogstamojo suvirinimo proceso ir daugelio įtakojančių veiksnių, dabartiniai teoriniai sprogstamojo suvirinimo tyrimai nėra tobuli. Nėra išsamios teorijos dėl svarbių klausimų, tokių kaip metalo srauto dėsnis esant aukštai temperatūrai ir slėgiui ir medžiagų dinaminis stiprumas veikiant dideliu greičiu. Todėl nėra tikslaus skaičiavimo metodo sprogstamojo suvirinimo parametrų serijai, o pagal atitinkamą formulę, ty „sprogstamojo suvirinimo langą“, galima nustatyti tik pagrįstą diapazoną. Nors vertės paėmimas lange gali tam tikru mastu užtikrinti sprogstamojo suvirinimo sėkmę, kompozicinių medžiagų kokybė labai skiriasi. Todėl labai svarbu pasirinkti iš daugelio, atrodo, pagrįstų sprogstamojo suvirinimo langelio parametrų. Tam reikia ištirti kompozicinės medžiagos kokybės kitimo dėsnį su sprogstamojo suvirinimo langelio parametrais, kuris taip pat yra šio straipsnio akcentas. Sprogstamojo suvirinimo lango parametrai yra šie: susidūrimo taško judėjimo greitis Ⅴ ε, apvalkalo plokštės susidūrimo greitis V ir susidūrimo kampas tarp apvalkalo plokštės ir pagrindo. Valdomi proceso parametrai apima sprogmens tipą, sprogmens pobūdį (sprogdinimo greitis Vd, tankis p), krūvio masės ploto vienetui santykį su apvalkalo plokštės svoriu ploto vienetui R ir montavimo atstumą tarp apvalkalo plokštės. ir substratas Sprogstamųjų medžiagų substratas.
Populiarus Žymos: ss304 nerūdijančio plieno plakiruota plieno plokštė pramonei, Kinija, gamintojai, tiekėjai, gamykla, pritaikyta, pirkti, kaina, kokybė, citata, kainoraštis, sandėlyje